


Vijesti
Dom / Vijesti / Vijesti iz industrije / Smjernice za projektiranje rotacijskih kalupa: ključna pravila za OEM inženjere i kupce
Inženjer nam je nedavno donio spremnik za doziranje od 1000 litara koji je stalno pucao na donjem kutu. CAD model je imao unutarnji radijus od 2 mm, bez propuha na bočnoj stijenci i savršeno ravnu bazu. Svaki od ta tri detalja gurnuo je dio u neuspjeh. Rotomolding je proces koji oprašta na mnoge načine, ali nije proces koji oprašta za oštre prijelaze, okomite stijenke bez suženja ili velike površine bez potpore.
Pravila u nastavku su ono što koristimo kako bismo uhvatili te probleme prije nego što postanu trošak alata. Potječu iz godina izrade alata za rotacijsko kalupljenje i proizvodnje PE spremnika, kućišta opreme i prilagođenih OEM dijelova.
Rotacijskim kalupljenjem stvaraju se šuplji dijelovi s jednom stijenkom. Za razliku od injekcijskog prešanja, debljina stijenke određena je količinom plastičnog praha unesenog u kalup i ciklusom rotacije, a ne geometrijom šupljine kalupa. Zbog toga je teško proizvesti dio koji miješa debele i tanke dijelove: plastika u debljem području nema načina da teče u tanko područje nakon što se prah otopi.
 LLDPE rotirano lijevano kućište opreme za zaštitu unutarnjih komponenti Ova bešavna rotacijski oblikovana školjka štiti precizne komponente od prašine, vlage i udaraca. Njegov LLDPE materijal pruža otpornost na kemikalije i UV stabilnost, što ga čini prikladnim za oštra industrijska okruženja. Pogledajte proizvod →
Za polietilenske dijelove, razumna polazna točka je jednolik zid. Mala kućišta, do 300 mm u promjeru, često rade na 3 do 5 mm. Dijelovi srednje veličine kao što su spremnici od 1000 litara ili kućišta opreme trebaju oko 5 do 8 mm. Veliki skladišni spremnici iznad 2000 mm obično koriste 8 do 12 mm kako bi izdržali hidrostatsko opterećenje i naprezanja prilikom rukovanja.
| Ukupna veličina dijela | Preporučena debljina stijenke | Tipična proizvodna tolerancija |
|---|---|---|
| Ispod 300 mm | 3 do 5 mm | /- 1,5 mm |
| 300 do 1000 mm | 5 do 6 mm | /- 2 mm |
| 1000 do 2000 mm | 6 do 8 mm | /- 2,5 mm |
| Preko 2000 mm | 8 do 12 mm | /- 3 mm |
Ujednačena debljina stijenke je važnija od apsolutne vrijednosti. Zid od 6 mm s lokalnim izbočinom od 12 mm potonut će, a baza izbočine može zarobiti unutarnju prazninu. Ako dizajn treba lokalno zadebljanje, planirajte umjesto toga sekundarno pojačanje.
Nacrt je kut koji dodajete okomitim površinama kako bi se dio oslobodio iz kalupa. Budući da se rotacijski oblikovani dio povlači s alata dok je još topao i jer se polietilen skuplja na alat dok se hladi, zid bez propuha će se povući, zalijepiti ili iskriviti. Minimalni gaz koji preporučujemo za glatku površinu od polietilena je 1 stupanj po strani. Za teksturiranu površinu, povećajte na 2 ili 3 stupnja.
| Stanje površine | Minimalni gaz po strani |
|---|---|
| Glatka vanjska površina | 1 stupanj |
| Glatka unutarnja površina | 0,5 stupnjeva |
| Teksturirana ili obojena površina | 2 do 3 stupnja |
| Duboki okomiti zidovi preko 500 mm | 2 stupnja ili više |
Praktični učinak je veći nego što većina inženjera očekuje. Dio s bočnom stijenkom dubine 500 mm i gazom od 1 stupnja sužava se od vrha prema dolje za oko 9 mm. Ako dizajn zahtijeva precizno paralelan zid, to je crvena zastavica. Rotomolding nije injekcijsko prešanje; držanje okomitog zida bez suženja na dubokom dijelu težak je alatni izazov.
Ravne stijenke najčešći su uzrok deformacije rotacijskim kalupljenjem. Velika ravna ploča nema unutarnju potporu, a skupljanje koje se događa dok se dio hladi čini ga spremnikom za ulje, deformacijom ili lukom. Provjereno rješenje je krunica. Kruna od otprilike 0,4 mm na 100 mm duljine ploče održava lice stabilnim. Za ravnu površinu širine 500 mm to znači oko 2 mm zakrivljenosti.
Ako ploča doista mora biti ravna ili ako mora podnijeti opterećenje, dodajte spojeve. Kiss-off je oblikovani gumb ili stup koji spaja dva suprotna zida. Postavljanje spojnica na razmak od 150 do 300 mm daje ukrućenu dvostruku stijenku bez potrebe za rebrima ili sekundarnim pričvrsnim elementima. Kiss-off dodaju složenost kalupa, ali su daleko jeftiniji od ojačanja iskrivljenog dijela nakon kalupljenja.
 PE spremnik od 5000 litara s konusnim dnom i poboljšanom stabilnošću Dizajniran za skladištenje tekućine u obradi vode i kemijskoj industriji, ovaj spremnik stožastog dna osigurava učinkovitu drenažu i strukturni integritet. Glatka kruna otporna je na hidrostatski pritisak, dok LLDPE nudi otpornost na koroziju. Pogledajte proizvod →
Veliki spremnici poput spremnika sa stožastim dnom od 5.000 litara koriste stožasto dno za drenažu i dodatnu stabilnost, dok bočna stijenka ima glatku krunu kako bi se oduprla hidrostatskim deformacijama.
Oštri kutovi druga su najčešća greška u dizajnu. U rotacijskom kalupljenju, oštar unutarnji kut stvara koncentraciju naprezanja, a vanjski dio tog kuta ima tendenciju da bude tanak jer prah teško ispunjava uski prostor. Minimalni vanjski radijus koji prihvaćamo je 3 mm, a unutarnji radijus bi trebao biti najmanje dvostruko veći od debljine stijenke. Za zid od 6 mm planirajte unutarnji radijus od 12 mm.
Kut kuta je važan jednako kao i polumjer. Dijelovi od polietilena najbolje rade s uključenim kutom od 30 stupnjeva ili više, iako su veći kutovi još sigurniji. Ako primjena zahtijeva oštriji kut, dizajnirajte zadebljanje stijenke ili pojačano rebro za kompenzaciju.
Dizajneri često traže oštar kut kako bi uštedjeli prostor. U rotomoldingu, oštar kut rijetko štedi prostor. To košta vremena alata, riskira tanke stijenke i stvara vizualno grubi radijus. Učinkovito rješenje obično je velik radijus plus rebro niskog profila.
Rotomolding se oslanja na prevrtanje praha i taljenje unutar rotirajućeg kalupa. Prah ne može teći kroz uske otvore na način na koji otopljena plastika teče u kalupu za ubrizgavanje. Opće pravilo je da razmak između bilo koja dva zida, ili između zida i rebra bude najmanje pet puta veći od nazivne debljine zida. Za zid debljine 6 mm to znači minimalni razmak od oko 30 mm.
Ako je razmak uži, prah može premostiti otvor prije nego što se otopi, a rezultat je spojena mreža koja uništava namjeru dizajna. Ovo se pravilo odnosi na izbočine, oblikovana rebra, montažne izbočine i bilo koju unutarnju geometriju. Prva provjera koju provodimo je pravilo 5x.
Podrezivanja su teška jer se dio mora izvući iz kalupa. Mala podrezanja mogu se riješiti silikonskim ili fleksibilnim dijelovima kalupa, ali povećavaju troškove i obično znače sporiji ciklus. Za velike krute dijelove u potpunosti izbjegavajte podrezivanja.
Umetci s navojem, prekidači razine i izbočine spojnica mogu se uliti u kalup. Oni se stavljaju u kalup prije ubacivanja praha i ostaju na mjestu dok se dio okreće. Metalni umetak za PE dio mora imati nabor ili žlijeb tako da se zaključa u plastiku. Držite mjesta za umetanje dalje od susjednih zidova; inače postaje nemoguće ispuniti pravilo odvajanja 5x.
 Rotomoulded LLDPE spremnik goriva za sigurno skladištenje tekućine Ovaj spremnik goriva koristi LLDPE za kemijsku otpornost i otpornost na udarce, pogodan za skladištenje goriva i drugih tekućina. Njegova bešavna konstrukcija sprječava curenje, a lagani dizajn omogućuje jednostavnu ugradnju u mobilne ili fiksne aplikacije. Pogledajte proizvod →
Rastavne linije trebaju se nalaziti na čistom rubu. Ako linija razdvajanja prelazi teksturiranu površinu, tekstura se neće podudarati na razdjelku. Za proizvode koji moraju izgledati ujednačeno, isplanirajte rascjep alata na prirodnoj značajci poput ruba ili oblikovanog utora.
LLDPE je zadani materijal za većinu projekata rotacijskog kalupljenja, i to s dobrim razlogom. Ima izvrsnu otpornost na udarce, dobru kemijsku otpornost i podnosi ciklus spore rotacije bez degradacije. Kada će dio živjeti na otvorenom, UV stabilizator je bitan. Crna je najučinkovitija boja, ali UV paket u drugim bojama dobro funkcionira za mnoge primjene.
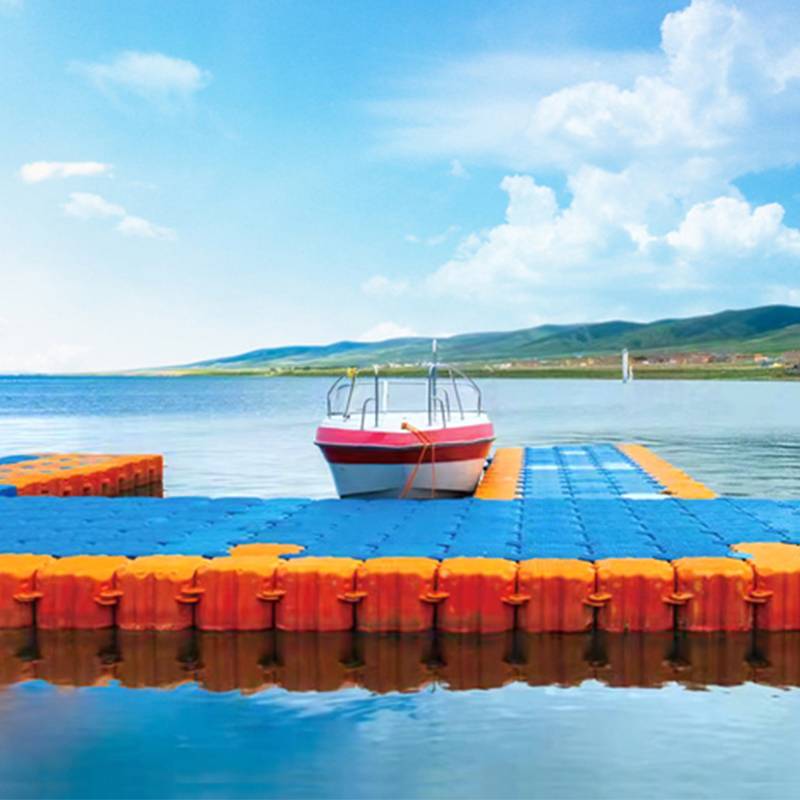
Za otpornost na koroziju u pomorskom ili kemijskom okruženju, LLDPE dio s UV stabilizacijom je pouzdan izbor. Objavili smo praktične informacije o LLDPE plutajuća platforma otporna na koroziju za one koji razmišljaju o velikoj instalaciji.
Radna temperatura također je važna. Standardni polietilenski dijelovi obično su predviđeni za kontinuiranu upotrebu između 60 i 80 stupnjeva Celzijusa. Iznad tog raspona može biti potreban polipropilen ili najlon, a oni mijenjaju zahtjeve za nacrtom i cijenu alata. Kemijska izloženost kiselinama, otapalima ili morskoj vodi također utječe na izbor materijala.
Alati su najveći pojedinačni trošak u projektu rotacijskog kalupljenja. Kalupi su obično od lijevanog aluminija za proizvodne količine ili CNC strojno obrađenog aluminija za prototipove. Što je složenija geometrija dijela, to više košta kalup.
Izbočine, podrezivanja i lijevani umetci povećavaju troškove alata. Svaka značajka koju dodate mora biti promišljena u rasporedu kalupa. Najbolji pristup za OEM dio je slanje 3D CAD modela s jasnim oblačićem za nominalnu debljinu stijenke, smjer nacrta i liniju razdvajanja. Čak će i jednostavna skica s ove tri stavke razgovor o alatima učiniti daleko produktivnijim.
Najčešće pogreške u dizajnu lako je uhvatiti ako znate što tražiti:
Kada crtež uključuje ove probleme, najbolji potez je da ih ranije riješite. Mala promjena u CAD modelu može uštedjeti tisuće na preradi alata i mjesecima muke u proizvodnji.
Ako ocjenjujete prilagođeni OEM projekt, bitna je tvrtka koja stoji iza alata. U Cixi Junyi Plastic Industry dizajniramo i izrađujemo rotacijski oblikovane dijelove od faze kalupa do gotove proizvodnje. Ista načela dizajna vrijede bez obzira kupujete li standardne spremnike ili naručite prilagođeno kućište. Možete pročitati više o našem OEM usluge razvoja i obrade kako bismo razumjeli kako postupamo s pregledom crteža, alatom i proizvodnjom.

 selo wuyuqiao, grad Henghe, grad Cixi, provincija Zhejiang
 +86-15257871220
 [email protected]
