


Vijesti
Dom / Vijesti / Vijesti iz industrije / Rotacijsko oblikovanje u odnosu na oblikovanje puhanjem: odabir na temelju veličine i volumena dijela
Spremnik za skladištenje kemikalija od 5000 litara zahtijeva ujednačenu debljinu stjenke, ali bocu od 2 litre potrebno je proizvesti za nekoliko sekundi. Ova dva proizvoda zahtijevaju različite proizvodne procese, a izbor između rotacijskog kalupljenja i puhanja svodi se na veličinu dijela, ujednačenost stijenke, godišnji volumen i ulaganje u alate. Ukratko, ako trebate velike izdržljive šuplje dijelove s dosljednim stijenkama, rotacijsko oblikovanje pobjeđuje. Ako vam je potrebna brza proizvodnja malih do srednjih spremnika u velikim količinama, puhanje pobjeđuje.
Ova dva procesa stvaraju šuplje plastične dijelove, ali daju različite rezultate. Prije ispitivanja tehničkih pragova, razmislite o kratkoj usporedbi glavnih razmatranja pri kupnji.
Puhanje radi napuhavanje rastaljene plastične cijevi unutar šupljine kalupa. Tlak zraka gura pločicu na stijenke kalupa, a dio se brzo hladi jer površina kalupa upija toplinu. Vremena ciklusa za ekstruzijsko puhanje često se kreću od 30 sekundi do nekoliko minuta, ovisno o težini dijela i debljini stijenke. Budući da je tlak zraka sila oblikovanja, geometrija dijela ograničena je na oblike koji se mogu ravnomjerno otpuhati prema van iz središnjeg sloja.
Rotacijsko kalupljenje djeluje drugačije. Kalup s plastičnim prahom zagrijava se uz polaganu rotaciju oko dvije okomite osi. Prah se topi i prekriva unutarnju površinu, stvarajući jednoliku debljinu na svim stranama. Tijekom oblikovanja nema pritiska. Kalup zatim rotira kroz rashladnu komoru dok se vrti, što omogućuje postupno skrućivanje plastike. Vremena ciklusa obično traju od 20 minuta do više od jednog sata, a veći dijelovi traju dulje.
Kod puhanja, parison se može istanjiti na uglovima i neravnomjerno rastegnuti u područjima dubokog izvlačenja. Rotacijsko oblikovanje pogoduje ravnomjernoj raspodjeli zidova jer djelovanje tumbanja praha taloži materijal istom brzinom na svakoj površini. Ta razlika postaje kritična u proizvodima s dubokim udubljenjima, složenim konturama ili velikim ravnim ili zakrivljenim površinama. Na rotacijski lijevanim stijenkama nema spojeva ili zavarenih linija uobičajenih u spremnicima lijevanim puhanjem.
Alati za oblikovanje puhanjem općenito se izrađuju od čelika ili aluminija i strojno obrađuju u malim tolerancijama. Visoki tlakovi unutar kalupa za puhanje zahtijevaju teške sustave stezanja i otvrdnute površine šupljina. Troškovi alata variraju ovisno o složenosti dijela i zahtjevima za više šupljina. Za tipični industrijski spremnik, alati za kalupe za puhanje mogu varirati od umjerenih troškova postavljanja za jednostavni kalup s jednom šupljinom do značajnih ulaganja za proizvodnju velikih količina s više šupljina. Alati su izdržljivi i često traju stotine tisuća do milijune ciklusa.
Rotacijski alati za kalupljenje izrađeni su od metalnog lima ili lijevanog aluminija, zavareni u dijelovima. Budući da nema unutarnjeg pritiska, lakše strukture i jednostavni zavareni spojevi još uvijek mogu proizvesti visokokvalitetne površine. Proizvodnja je brža i jeftinija od strojno obrađenih kalupa za puhanje. Vrijeme izrade alata za rotacijsko kalupljenje općenito je kraće. Kompromis dolazi u dugotrajnosti: kalupi od metalnog lima troše se brže od kalupa za puhanje od kaljenog čelika, posebno s čestim promjenama boje i toplinskim ciklusima. Međutim, za proizvodnju male količine od stotina do nekoliko tisuća jedinica godišnje, ušteda na alatu obično čini rotacijsko oblikovanje opcijom nižeg ukupnog troška.
| Parametar | Rotacijsko oblikovanje | Puhanje |
|---|---|---|
| Vrijeme ciklusa | 20 min do 1 sat | 30 sekundi do 3 minute |
| Trošak alata | Niska do umjerena | Umjereno do visoko |
| Vrijeme izrade alata | Kraće | Dulje |
| Život plijesni | Godine s održavanjem | Jako dugo |
| Debljina stijenke | Uniform, 4 do 20 mm | Tanak, 0,5 do 3 mm |
| Maksimalna veličina dijela | Vrlo velika (do 20.000 L) | Ograničeno kapacitetom stroja |
| Složenost dizajna | Dopušteni visoki, profilirani umeci | Ograničen parison geometrijom |
| Mogućnosti materijala | PE, PP, PVC, PA, fluoropolimeri | HDPE, LDPE, PP, PET, PVC |
Točka pokrića između dva procesa ovisi o vašem godišnjem volumenu i veličini dijela. Za male dijelove s visokim zahtjevima izlaza, oblikovanje puhanjem amortizira troškove alata u milijunima jedinica. Za velike dijelove s manjim volumenom, rotacijsko oblikovanje izbjegava pretjerane kapitalne troškove i teret održavanja alata.
Rotacijsko oblikovanje podržava daleko veći raspon geometrije dizajna. Nema parison pinch-off, tako da se linije kalupa mogu postaviti na zakrivljene prijelaze lica umjesto ravnih šavova. Uliveni navoji, metalni umetci i unutarnja rebra mogu se ugraditi bez sekundarnih operacija. Debljina stijenke može se lokalno mijenjati promjenom temperature kalupa ili dodavanja praha tijekom trajanja ciklusa. Radijusi kutova mogu biti izdašni za smanjenje koncentracije naprezanja.
Puhanje ima specifična ograničenja dizajna. Otvori za vrat zahtijevaju preciznu kontrolu, duboki podrezi su teški, a debljina stjenke često varira od baze do ramena. Ipak, puhanje se ističe u primjenama gdje lagani spremnici tankih stijenki dobro funkcioniraju, kao što su boce, kanisteri i mala industrijska pakiranja.
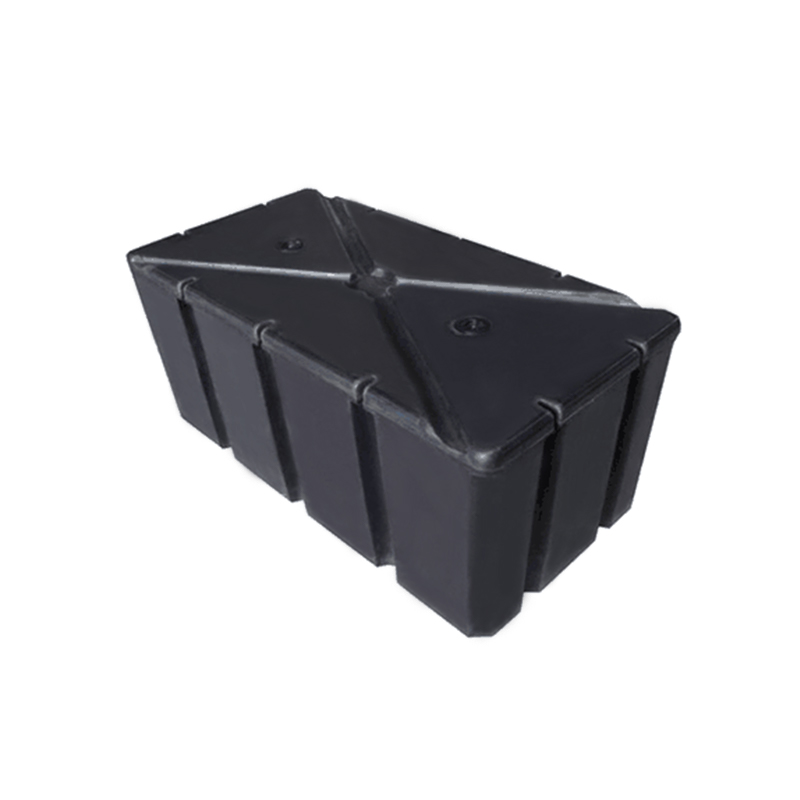
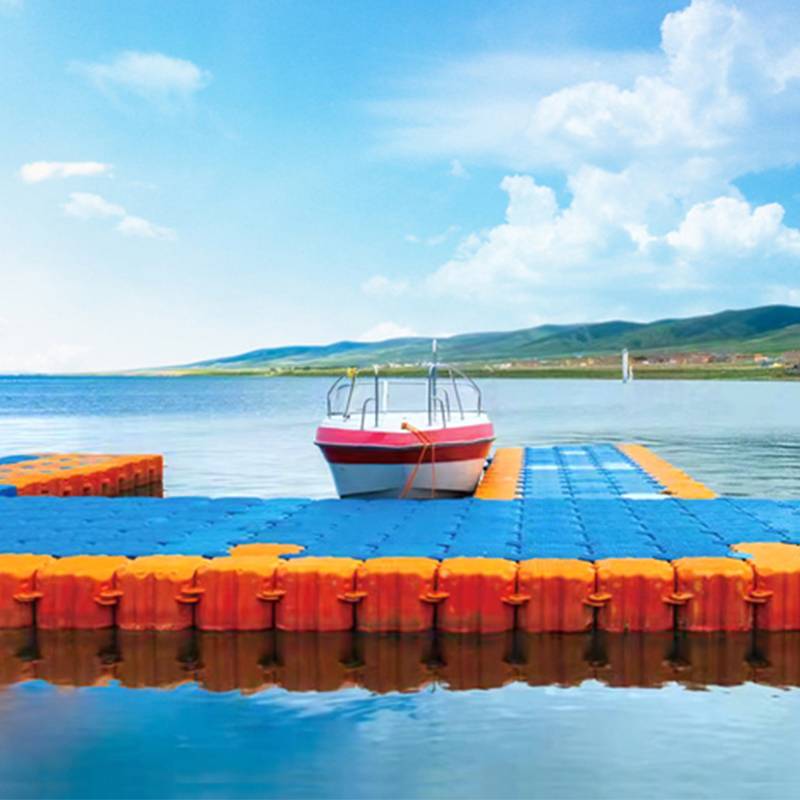
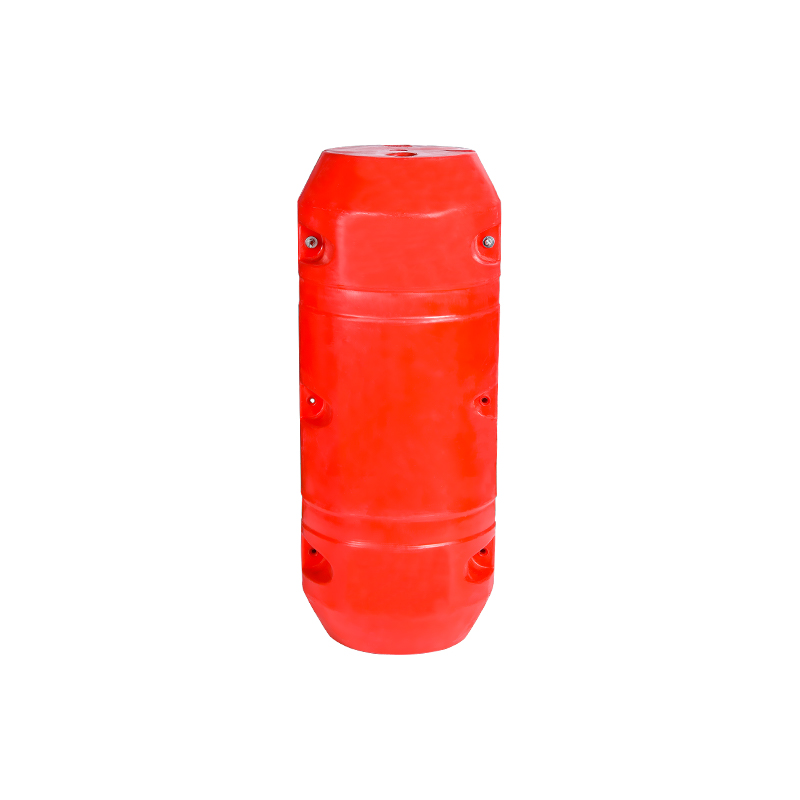
Uobičajeni proizvodi lijevani puhanjem uključuju boce deterdženta, spremnike goriva za male motore, poljoprivredna pakiranja i male industrijske spremnike. Uobičajeni rotacijski oblikovani proizvodi uključuju spremnike za skladištenje kemikalija, velike spremnike za vodu, spremnike za aditive, bačve za akvakulturu, cestovne barijere, kućišta strojeva, plovke i velike šuplje dijelove po narudžbi.
Za a rotirani polietilenski spremnik s konusnim dnom , ravnomjerna debljina stijenke izbjegava slaba mjesta kada spremnik sadrži agresivne kemikalije. Isti dizajn kod kalupljenja puhanjem bi predstavljao opasnost od nedosljedne raspodjele materijala na konusnom dijelu.
Puhanje se uglavnom oslanja na termoplaste koje mogu izdržati unutarnji tlak zraka tijekom oblikovanja. Polietilen visoke gustoće (HDPE) je najčešći izbor, zatim polipropilen (PP) i PET. Mogu se koristiti neke inženjerske plastike, ali treba uzeti u obzir njihovu čvrstoću taljenja. Smoli se mogu dodati aditivi kao što su UV stabilizatori i masterbatch boje.
Rotacijsko oblikovanje prilagođava se širem popisu smola. Pulverizirani LLDPE, LDPE, HDPE, PP, PVC, najlon i fluoropolimeri imaju dobre rezultate. Proces se odvija pod tlakom okoline, tako da se materijali veće molekularne težine koji su jači i otporniji na pukotine mogu formirati bez unutarnjeg pritiska. Za izlaganje na otvorenom, rotirani PE s dodanim UV stabilizatorima pouzdan je standard.
Razmislite o spremniku od 500 litara s godišnjom potražnjom od oko 1000 komada. Kalup za puhanje mogao bi se izraditi za veću propusnost, ali troškovi alata ostaju visoki, a debljina stijenke ne može doseći dosljednih 8-10 mm potrebnih za strukturnu krutost. Rotacijskim prešanjem s izrađenim kalupom može se proizvesti spremnik s debelim, ujednačenim stijenkama, a trošak alata isplati se tijekom cijele proizvodnje.
Sada razmislite o malom spremniku od 2 litre s godišnjom potražnjom od 2 milijuna komada. Puhanjem se proizvodi jedan dio svakih nekoliko sekundi, s aluminijskim kalupima koji prežive cijeli proizvodni ciklus. Rotacijsko oblikovanje ne može pratiti tu brzinu opskrbe, tako da oblikovanje puhanjem ostaje pravi izbor za kompaktno pakiranje velikog volumena.
Odluka se rijetko odlučuje o tome koji je proces univerzalno bolji. Radi se o tome što vaš proizvod zahtijeva i što vaša godišnja količina može podnijeti.
Za sustave za obradu vode, spremnici za skladištenje i bačve za doziranje trebaju izvrsnu kemijsku otpornost i dug radni vijek. A rotirani spremnik za doziranje i miješanje s konusnim dnom s poklopcem na šarkama pokazuje tipičan dizajn gdje ujednačena debljina stijenke i uliveni detalji provrta podržavaju pouzdane operacije miješanja. Konusni oblik dna pomaže potpuno pražnjenje kemikalija bez nakupljanja.
U akvakulturi su veliki spremnici izloženi agresivnom okruženju. Rotomolded 7-tonski PE rasplodni spremnik bilo bi teško proizvesti dosljedno s puhanjem jer stijenka mora ostati debela na svim površinama dok oblik spremnika ostaje modularan. Gdje puhanje nudi prednost u brzini, rotacijsko kalupljenje nudi kapacitet velikog volumena po dijelu i pouzdan strukturni integritet za dugotrajnu mokru upotrebu.
Ako vaš projekt uključuje vrlo velike dijelove, veliku debljinu stjenke, male do srednje volumene ili prilagođene dizajne koji zahtijevaju umetke i složenu geometriju, odaberite rotacijsko oblikovanje. Ako je vaš proizvod mali spremnik, jednostavnog je oblika, ima visoku godišnju proizvodnju i potrebno mu je kratko vrijeme ciklusa, odaberite puhanje.
Za kupce koji procjenjuju rotacijsko oblikovano rješenje, provjera konzistencije materijala, debljine kutova i povijesti održavanja alata zaštitit će ulaganje. Dobro strukturirani partner za rotacijsko kalupljenje može razgovarati o dizajnu kalupa, stupnju materijala i koracima poboljšanja prije početka proizvodnje.

 selo wuyuqiao, grad Henghe, grad Cixi, provincija Zhejiang
 +86-15257871220
 [email protected]
