


Vijesti
Dom / Vijesti / Vijesti iz industrije / Prednosti i nedostaci rotacijskog kalupljenja: praktični vodič za kupce
Zamislite spremnik za skladištenje kemikalija od 5000 litara koji čeka u postrojenju za otpadne vode ili školjku opreme koja mora preživjeti opetovane padove u radionici. Rotacijsko oblikovanje dobro podnosi oboje jer proizvodi jednodijelne, bešavne dijelove bez naprezanja. Ali ako vam treba ista komponenta u 200.000 jedinica godišnje s uskim tolerancijama, proces će se vjerojatno sam od sebe isplatiti. Odluka se ne odnosi na to koji je postupak najbolji - radi se o usklađivanju procesa s dijelom i volumenom.
Dakle, evo praktičnog odgovora unaprijed: rotacijsko oblikovanje nudi niske troškove alata, šuplje dijelove bez šavova i izvrsnu otpornost na udarce, ali također donosi duga vremena ciklusa, ograničene mogućnosti materijala i labaviju kontrolu dimenzija. Ostatak ovog članka objašnjava kako se ti kompromisi pojavljuju u trgovini iu narudžbenici.
Rotacijsko oblikovanje koristi šuplji metalni kalup. Polimerni prah se puni unutra, zatim se kalup zagrijava uz rotiranje oko dvije osi malom brzinom. Prašak se topi i prekriva unutarnju površinu, tvoreći bešavnu šuplju školjku. Nakon što se kalup ohladi, gotovi dio se uklanja. Cijeli ciklus radi pri atmosferskom tlaku, zbog čega se alati mogu izraditi od pristupačnog aluminija ili čelika, a ne od kaljenog alatnog čelika.
Materijal koji se koristi u većini rotacijski oblikovanih dijelova je LLDPE, iako neke primjene zahtijevaju HDPE ili ABS. Proces daje prednost termoplastici koja ostaje stabilna tijekom faze zagrijavanja s niskim smicanjem i to je jedan od razloga zašto je popis materijala kraći nego za injekcijsko prešanje ili puhanje.
Ovo su četiri faze koje ćete čuti kako ih opisuje kalup: priprema kalupa, zagrijavanje i stapanje, hlađenje i vađenje iz kalupa. Svaki korak utječe na konačnu kvalitetu, tako da će pouzdan dobavljač imati jasne kontrolne točke za temperaturu kalupa i brzinu rotacije.
Većina tvrdnji koje ćete vidjeti o rotacijskom kalupljenju svode se na nekoliko dobro dokumentiranih snaga. Pogledajmo ih onako kako bi to izgledao inženjer dizajna ili voditelj nabave.
Najveća strukturalna pobjeda je to što je dio jedan kontinuirani komad. Spremnik od 5000 litara izrađen rotacijskim prešanjem nema rastavnu liniju koja može postati dizač naprezanja. To također znači da se unutarnja i vanjska strana stijenke formiraju u isto vrijeme, tako da spremnik koji se koristi za kemikalije ili otpadnu vodu dobiva dosljednu kvalitetu stijenke tamo gdje je to najvažnije.
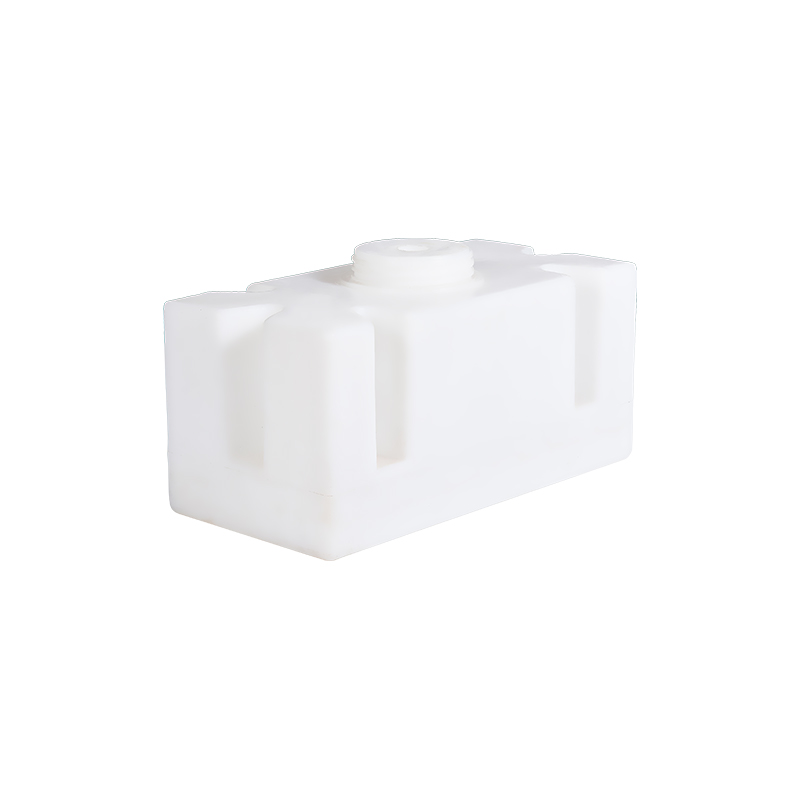
 PE spremnik s stožastim dnom za kemijske i otpadne vode Ovaj rotacijski oblikovani spremnik od 5000 litara ima bešavnu jednodijelnu stijenku, eliminirajući linije razdvajanja i osiguravajući dosljednu debljinu stijenke. Pogodan je za obradu vode i skladištenje kemikalija gdje se zahtijevaju trajnost i otpornost na koroziju. Pogledajte proizvod →
Kalupi izrađeni od aluminija često se mogu proizvesti za nekoliko tjedana, a koštaju samo djelić odgovarajućih metalnih alata koji se koriste u injekcijskom prešanju. To čini proces privlačnim za godišnje proizvodnje od nekoliko stotina do niskih tisuća, gdje ne možete opravdati veliki budžet za alate, ali ipak želite izdržljivi plastični dio.
LLDPE ima visoku otpornost na udarce, a procesom se proizvode dijelovi bez ikakvog naprezanja. Ta je kombinacija razlog zašto rotirani spremnici, kutije s alatima i plutajuća tijela prežive padove, uvjete smrzavanja i stalna opterećenja. Za tvornicu koja skladišti kemikalije za doziranje ili farmu koja drži živu ribu u spremnicima, ova se otpornost pretvara u nižu cijenu zamjene.
Možete ugraditi rebra, tijela u obliku bubnja ili čak dijelove s dvostrukim stijenkama s umetnutim umetcima. Dvoosna rotacija pokriva kutove i udubljenja bolje nego puhanje. Ovo je posebno korisno za kućišta opreme, spremnike goriva za vozila i brodske plovke gdje oblik mora zadovoljiti i strukturalne i estetske potrebe.
Svaki rotacijski oblikovani dio prolazi kroz zagrijavanje i hlađenje koje obično traje desetke minuta. Injekcijskim prešanjem može se proizvesti usporedivo mali dio u nekoliko sekundi. Ako je vaš volumen velik, trošak rada i energije po jedinici brzo raste. Ovo je najčešći razlog zašto se projekti udaljavaju od rotacijskog kalupljenja.
Dominiraju LLDPE i PE. Iako su dostupni neki posebni razredi, inženjersku plastiku visokih performansi teško je obraditi na ovaj način. Ako je vašoj komponenti potrebna kemijska otpornost izvan PE raspona ili kontinuirani rad na visokim temperaturama iznad oko 80 stupnjeva Celzijusa, možda ćete morati pogledati drugačiji postupak.
Debljina stijenke obično je ujednačena po prirodi, ali dimenzija cjelokupnog dijela može varirati više nego kod injekcijskog prešanja. To je u redu za većinu spremnika i plovaka, ali ne i za dijelove koji moraju stati u precizan mehanički sklop. Morate isplanirati gomilanje tolerancija od početka.
Punjenje praha, rukovanje kalupima i završna obrada dijelova zahtijevaju ručni napor. Za vrlo velike dijelove to je prihvatljivo. Za male dijelove izrađene u velikim količinama, radni dio cijene postaje teško konkurirati.
Cijene materijala također prate trendove sirove nafte, tako da dugoročni ugovor o nabavi može pomoći. Kupci s fiksnim godišnjim budžetom trebali bi tražiti klauzulu o prilagodbi cijene u ponudi.
Kada nabavljate plastični dio, obično ćete uspoređivati rotomolding s puhanjem ili injekcijskim prešanjem. Svaki proces ima svoju prednost, a pravi izbor često odlučuju volumen i oblik.
| Kriteriji | Rotacijsko oblikovanje | Puhanje | Injekcijsko prešanje |
|---|---|---|---|
| Trošak alata | Niska do umjerena | Umjereno | visoko |
| Vrijeme ciklusa | Minuta po dijelu | Sekunde u minute | sekundi |
| Veličina dijela | Vrlo veliki šuplji dijelovi | Srednje šuplji dijelovi | Mali do srednji |
| Kontrola debljine stijenke | Uniforman po prirodi | Varira s omjerom puhanja | Precizna kontrola |
| Tipična godišnja količina | Stotine do niskih tisuća | Tisuće do nekoliko desetaka tisuća | Deset tisuća i više |
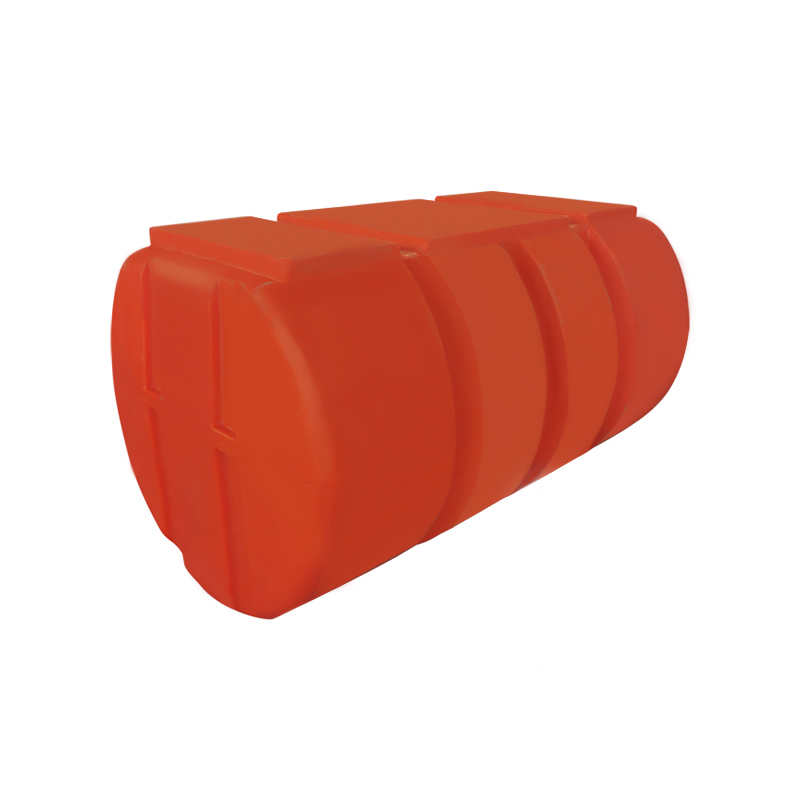
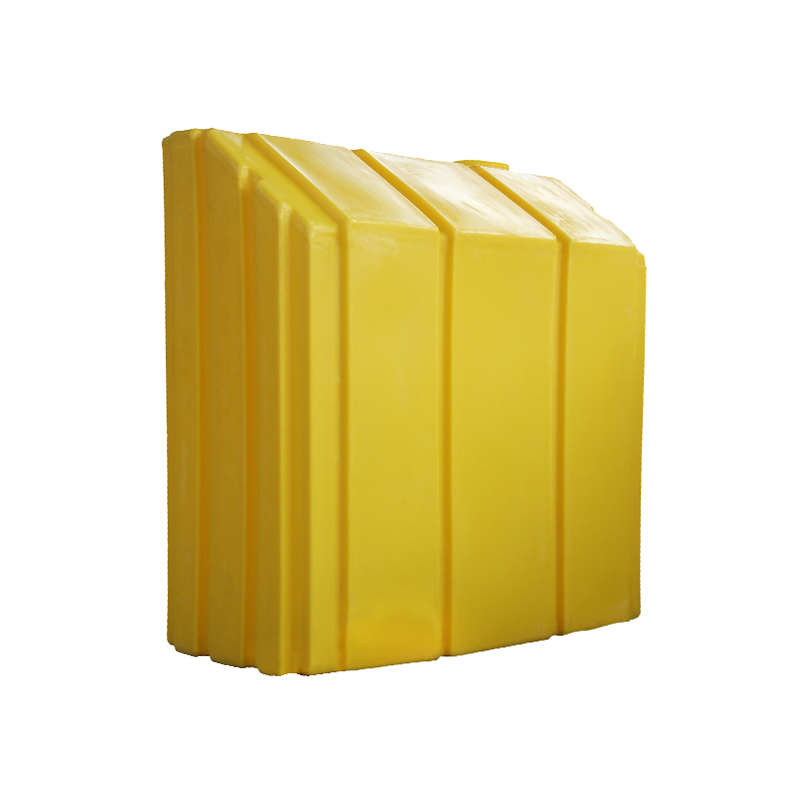
Za pomorsku opremu kao što su plutajući dokovi, velika veličina i potreba za jednodijelnom konstrukcijom otpornom na udarce čine rotacijsko kalupljenje dobrim pristajanjem. To možete vidjeti u stvarnom iskustvu plutajuća platforma LLDPE oblikovana rotacijskim kalupom ima jaku otpornost na koroziju čak iu boćatoj i lučkoj vodi. Puhanje je obično bolje kada trebate veći učinak boca srednje veličine ili spremnika ispod 200 litara s jednostavnom geometrijom.
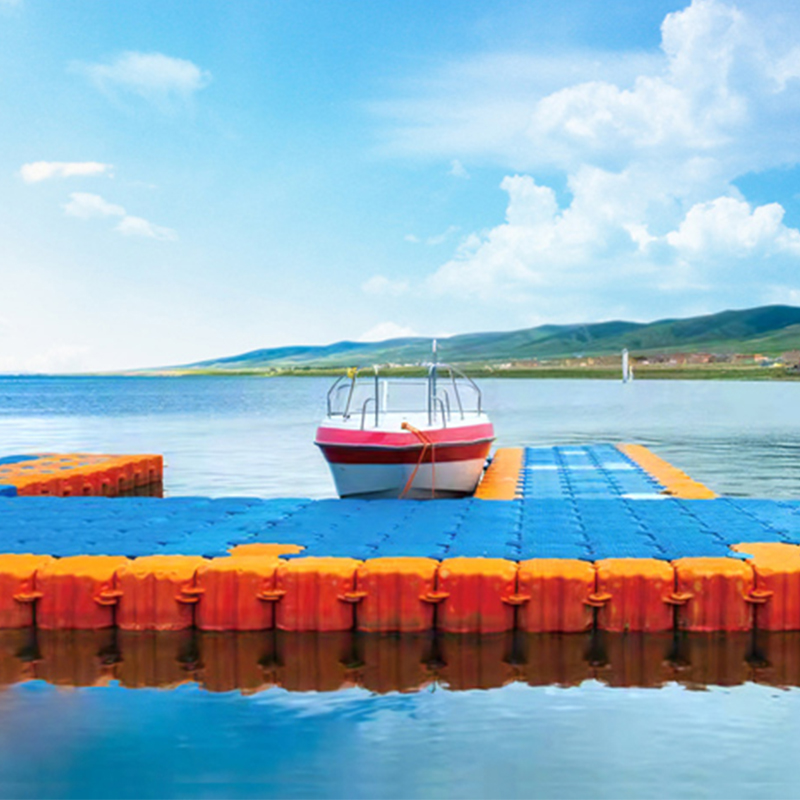 Rotomoulded LLDPE plutajuća platforma za upotrebu u moru i vodi Izrađena od LLDPE-a, ova plutajuća platforma nudi otpornost na udarce, otpornost na koroziju i izdržljivost u slanoj ili lučkoj vodi. Služi kao stabilna baza za dokove, plutajuće mostove i vodene aktivnosti. Pogledajte proizvod →
Pravi način za procjenu rotomoldinga nije pitati je li proces općenito dobar ili loš. Umjesto toga postavite ovih pet pitanja.
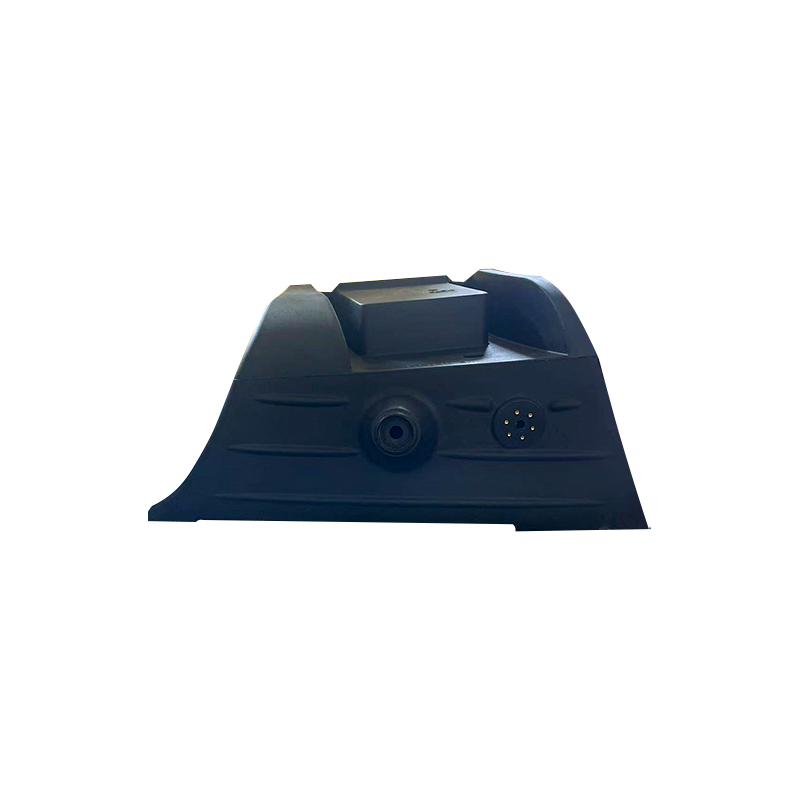
Za OEM i razvojni rad vrijede isti kriteriji. Kućište prilagođene opreme ili zaštitna školjka mogu imati koristi od jeftinog alata i kratkog vremena isporuke kada dizajn to dopušta.
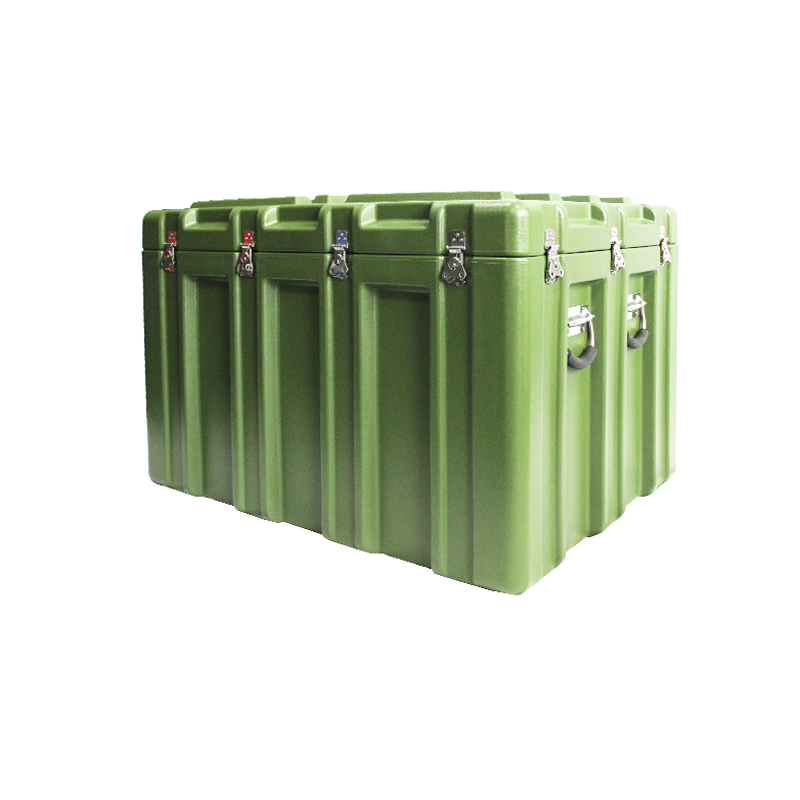
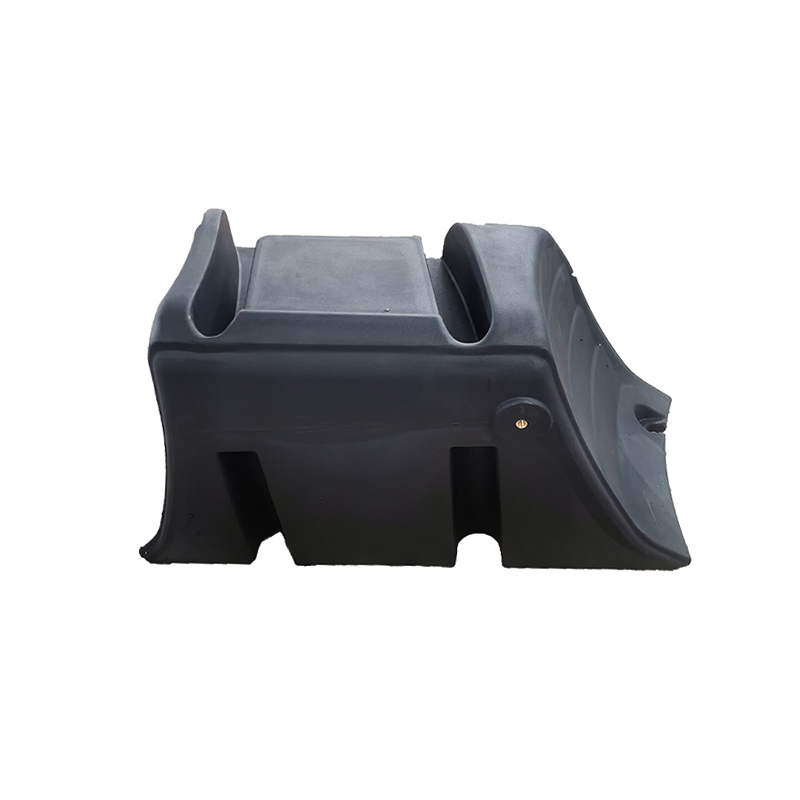 LLDPE ljuska opreme za rotacijsko kalupljenje za vanjsku zaštitu Ova bešavna LLDPE školjka štiti unutarnje komponente od prašine, vlage i udaraca. S niskim troškovima alata i kratkim rokovima isporuke, odgovara prilagođenim kućištima za strojeve i elektroničku opremu u teškim okruženjima. Pogledajte proizvod →
Rotacijsko oblikovanje je pouzdan proces kada trebate velike, šuplje plastične dijelove otporne na udarce po niskoj cijeni alata. To nije pravi odgovor za brzu masovnu proizvodnju ili komponente niske tolerancije. Kupci koji znaju svoj volumen, veličinu dijelova i okruženje usluge prije nego što pristupe kalupu, dobit će najkorisniju ponudu.
Upravo na taj način pristupa i iskusan dobavljač rotomoldinga. Prvo će vas pitati za volumen, a zatim razgovarati o dizajnu i materijalu. Dobar dobavljač će također upozoriti kada dio ne odgovara procesu, jer se na taj način izbjegava skupi kalup i proizvodnja koja nikada ne postaje ekonomična. na Cixi Junyi plastika , ta disciplina počinje s prvim razgovorom o vašoj namjeravanoj primjeni.

 selo wuyuqiao, grad Henghe, grad Cixi, provincija Zhejiang
 +86-15257871220
 [email protected]
