


Vijesti
Dom / Vijesti / Vijesti iz industrije / HDPE Rotomolding: Ključna svojstva, prednosti i industrijske primjene
Pitajte bilo kojeg upravitelja tvornice zašto su odabrali HDPE za rotirani spremnik i vjerojatno ćete čuti isti odgovor: krutost. HDPE rotacijsko oblikovanje daje vam krutost polietilenskog dijela visoke gustoće bez linija zavara ili slabih točaka koje dolaze s drugim metodama oblikovanja. Ako vaša primjena uključuje kemikalije, pritisak ili velike raspone između točaka potpore, HDPE bi trebao biti pri vrhu vašeg popisa.
Postizanje zahtijeva više pozornosti na kontrolu procesa nego s LLDPE-om, ali dobit je dio koji zadržava svoj oblik, otporan je na puzanje i otporan je na agresivne medije. Ovaj vodič objašnjava kako funkcionira HDPE rotacijsko kalupljenje, kakva je usporedba s LLDPE-om i na što treba obratiti pažnju kod partnera u proizvodnji.
HDPE rotacijsko kalupljenje jednostavno je proces rotacijskog kalupljenja koji koristi polietilen visoke gustoće kao smolu. Materijal se melje u fini prah ili ekstrudira u mikropelete, stavlja u šuplji aluminijski ili čelični kalup, a kalup se zagrijava rotirajući oko dvije okomite osi. Polimer se topi, oblaže unutrašnjost kalupa i oblikuje bešavni dio bez naprezanja dok se kalup hladi.
Budući da se kalup rotira u dvije ravnine, debljina stjenke ostaje ujednačena čak i na složenim geometrijama. Kutovi, rebra i umetci mogu se oblikovati bez sekundarnog spajanja. HDPE posebno doprinosi većoj kristalnosti i gustoći od LDPE ili LLDPE, što se prevodi u veću krutost, bolju otpornost na toplinu i nižu propusnost za otapala i vodenu paru.
Kalupi su obično strojno izrađeni od aluminija ili izrađeni od čelika za velike količine. Za HDPE, kalup mora sadržavati ventilaciju kako bi istisnuti zrak izašao; inače, zarobljeni zrak može uzrokovati površinske rupe i nepotpuno punjenje.
Jedno od najčešćih pitanja u rotacijskom kalupljenju je koju vrstu polietilena odabrati. Donja tablica daje praktičnu usporedbu između HDPE i LLDPE za rotacijsko kalupljenje.
| Vlasništvo | HDPE | LLDPE |
|---|---|---|
| Gustoća (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Modul savijanja (MPa) | 800 – 1.300 | 400 – 800 |
| Vlačna čvrstoća pri popuštanju (MPa) | 20 – 30 | 12 – 20 |
| Otpornost na udarce | Umjereno | Izvrsno |
| Otpornost na pukotine pod naponom | dobro | Izvrsno |
| Skupljanje tijekom hlađenja | viši | Niže |
| Krutost zidova | visoko | Umjereno |
Kratka verzija: odaberite HDPE kada dio mora biti otporan na savijanje, udubljenje ili unutarnji pritisak na povišenim temperaturama. Odaberite LLDPE kada su udarna žilavost i otpornost na pucanje važnije. Mnogi rotomolders imaju oba materijala, a dobar ugovorni proizvođač pomoći će vam odabrati pravi stupanj za stvarno radno okruženje.
Jedan način razmišljanja o tome je da se HDPE ponaša više kao strukturna plastika, dok se LLDPE ponaša više kao čvrsti elastomer. U primjeni spremnika, HDPE vam daje čvršći osjećaj i bolju otpornost na savijanje kada je spremnik djelomično pun. U plutajućoj ili cestovnoj barijeri, gdje su udarci vjerojatni, progib LLDPE-a i otpornost na udar mogu biti vredniji.
Rotomolding HDPE je manje popustljiv od kalupljenja LDPE ili LLDPE. Budući da HDPE ima oštrije talište i veći sadržaj kristala, vrijeme peći, vršna temperatura i brzina hlađenja moraju se strogo kontrolirati. Ako su čestice praha previše grube, unutarnja površina će pokazati rupice; ako je temperatura pećnice previsoka, materijal se može razgraditi; ako je hlađenje neravnomjerno, dio se može iskriviti.
Tipični uvjeti rotacijskog kalupljenja za HDPE uključuju temperaturu kalupa u rasponu od 250-350 °C, vršnu unutarnju temperaturu zraka od 190-220 °C i sporu, kontroliranu fazu hlađenja. Stope skupljanja također imaju tendenciju da budu malo veće od LLDPE-a, tako da se dimenzije kalupa i rashladna oprema trebaju prilagoditi u skladu s tim.
Kvaliteta pudera također je važna. Vjerojatnije je da će HDPE trebati čvršću distribuciju veličine čestica nego LLDPE jer veće čestice mogu stvoriti linije protoka. Većina iskusnih rotomoldera usitnjava HDPE na sličnu ciljanu mrežicu, ali prilagođavaju uvjete mljevenja kako bi spriječili prekomjernu finu prašinu. Neki također koriste unutarnje senzore tlaka kako bi pratili vršnu temperaturu zraka i točno odlučili kada ispustiti kalup iz pećnice.
Rotoprešanje HDPE-a pojavljuje se u industrijama u kojima strukturna izvedba i kemijska otpornost ne mogu biti ugroženi. Uobičajeni primjeri uključuju spremnike za skladištenje velikih količina kemikalija, spremnike za miješanje, spremnike za doziranje, spremnike za zadržavanje, kućišta industrijske opreme, komponente za obradu vode i spremnike poljoprivrednih prskalica.
Za vertikalne spremnike, krutost HDPE-a omogućuje višim stijenkama da se odupru naprezanju obruča bez pretjerane debljine stijenke. Konusni dizajn dna mnogih industrijskih spremnika također ima koristi od dimenzionalne stabilnosti HDPE-a, posebno kada je spremnik napunjen gustim tekućinama. Tipičan primjer je CPT5000L PE spremnik za skladištenje sa stožastim dnom, koji proizvođači na rotacijskom kalupu proizvode s bešavnom stijenkom i integralno oblikovanim priključcima. Modelari također dizajniraju za mehanička opterećenja koja spremnici doživljavaju u transportu, temu koja je obrađena u bližem pogledu stabilnost spremnika čiste vode na neravnim cestama.
 CPT-5000L PE spremnik za skladištenje s konusnim dnom za industrijsku upotrebu HDPE spremnik za pohranu od rotacijskog kalupa sa stožastim dnom i bešavnom stijenkom, prikladan za guste tekućine i zahtjevna industrijska okruženja gdje su stabilnost dimenzija i otpornost na koroziju važni. Pogledajte proizvod →
Spremnici za miješanje i bačve za doziranje još su jedno prirodno uklapanje. Ovi dijelovi često doživljavaju opterećenja mješalice, moment mlaznice i opetovano izlaganje kiselinama ili alkalijama. Veća krutost HDPE-a smanjuje savijanje na montažnim izbočinama i održava tolerancije dimenzija oko navojnih umetaka. Za veće količine, PE bačva za miješanje od 10 tona daje procesnim inženjerima bešavnu posudu otpornu na koroziju.
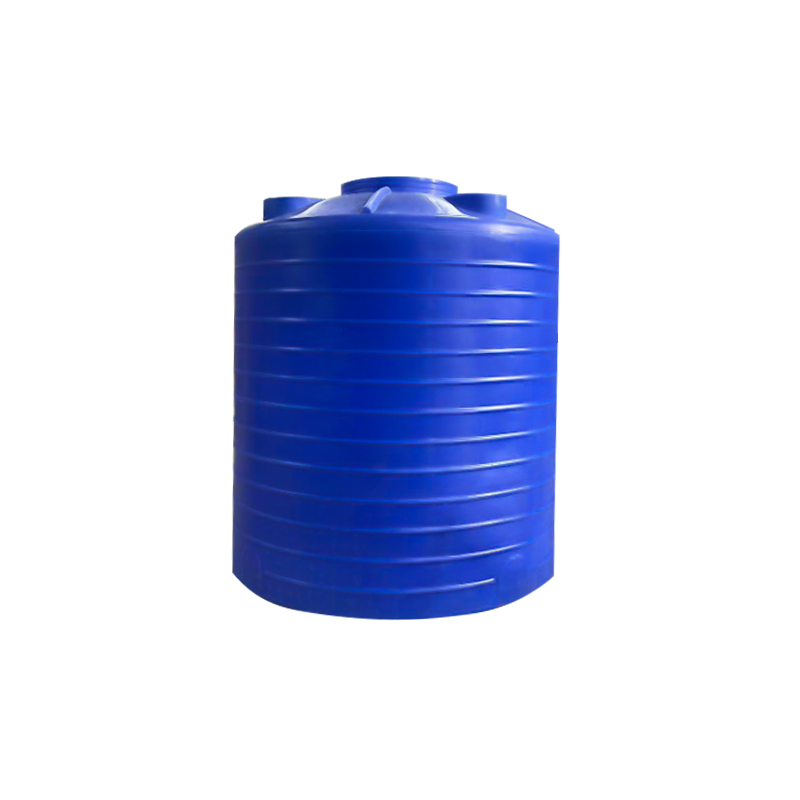 10-tonska PE bačva za miješanje za kemijsku obradu Rotomirana bačva velikog kapaciteta dizajnirana za primjene miješanja i doziranja, nudi krutost i otpornost na koroziju kako bi izdržala opterećenja mješalice i opetovano izlaganje kemikalijama. Pogledajte proizvod →
U prostorima za skladištenje kemikalija, nepropusne ladice sada su standardni sigurnosni zahtjev. Roto-lijevana ladica izrađena od HDPE-a pruža istu kemijsku kompatibilnost kao i sam spremnik, s glatkom unutrašnjosti koju je lako pregledati i očistiti. Mogućnost oblikovanja ručki i odvodnih bazena izravno u ladicu eliminira korake sastavljanja.
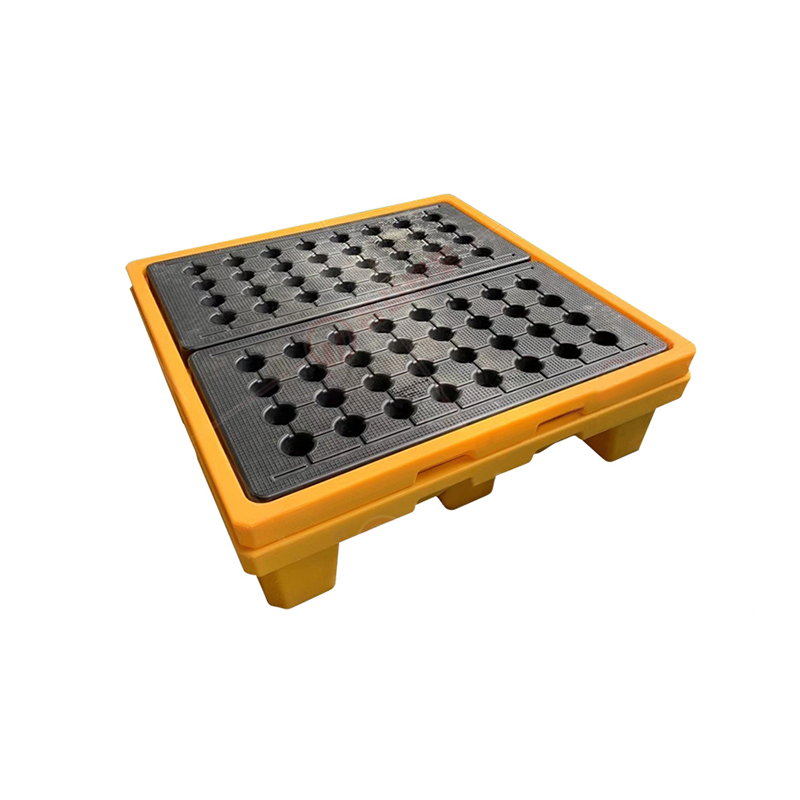 Rotomirana nepropusna posuda s kantom za skladištenje kemikalija HDPE ladica s oblikovanim ručkama i odvodnim bazenima, pruža glatko rješenje za zadržavanje koje se lako čisti i kemijski je kompatibilno s pohranjenim tekućinama. Pogledajte proizvod →
Osim spremnika i ladica, HDPE rotomolding se koristi za:
Nema svaki stroj za roto kalupljenje iskustva za profitabilnu upotrebu HDPE-a. Prije nego što naručite, raspitajte se o njihovom rukovanju prahom, kontroli temperature kalupa i postupcima hlađenja. Potvrdite da su već radili HDPE projekte jer je krivulja učenja stvarna.
Također razmotrite cijeli lanac proizvoda. Partner koji dizajnira i obrađuje vlastite kalupe, npr Cixi Junyi industrija plastike , može brže ponavljati kompenzaciju skupljanja i postavljanje vrata. Tvrtka je smještena u središtu rotacijskog kalupljenja u Cixiju, u blizini glavnih logističkih ruta, i nudi standardizirane proizvode i prilagođeni OEM razvoj. Ako trebate podršku u dizajnu dijelova, odabiru materijala ili alatima za kalupe, iskusni proizvođač može napraviti razliku između prototipa koji radi i proizvodne serije koja ne uspije.
Pregledajte njihov sustav kvalitete i zatražite certifikate materijala. Pouzdan partner trebao bi biti u mogućnosti dokumentirati ocjenu smole, sljedivost serije i provjere debljine stijenke. Također bi vam trebali pomoći da shvatite vrijeme isporuke, posebno za HDPE jer dulje faze hlađenja mogu produljiti vremena ciklusa u usporedbi s LLDPE-om.
Nemojte zanemariti troškovni inženjering. HDPE smola ponekad je skuplja po kilogramu od LLDPE-a, ali njena veća krutost može omogućiti malo tanju stijenku u određenim izvedbama. Neto trošak ovisi o geometriji, volumenu i potrebnim sekundarnim operacijama. Dobar partner će otvoreno razgovarati o ovim kompromisima prije nego što se posvetite alatu.
HDPE rotomolding nije najlakši materijal za rad, ali rezultati govore sami za sebe. Kada odredite pravu kvalitetu, uložite u odgovarajući alat i radite s lijevačem koji razumije ograničenja procesa, dobit ćete dijelove koji su jaki, lagani, otporni na koroziju i iznenađujuće pristupačni za male do srednje količine. Započnite sa svojim zahtjevima za uslugom, a ne samo s podatkovnom tablicom materijala, i dopustite iskusnom partneru da vam pomogne od dizajna kalupa do konačnog dijela.

 selo wuyuqiao, grad Henghe, grad Cixi, provincija Zhejiang
 +86-15257871220
 [email protected]
